环保治理设备智能化控制
在垃圾焚烧发电领域,环保治理设备的高效、智能控制是实现清洁发电、达标排放、资源高效利用的关键。本方案聚焦垃圾焚烧过程中的多维度优化,通过智能化控制技术,解决的传统控制模式下排放不稳定、资源利用率低,燃烧效率不足等问题,助力企业实现环保与效益的双重提升。
工业 AI 系统深度融合计算机信息理论、物理化学理论、神经网络技术、仿真技术、控制技术,结合机器深度学习、感知与预判思想,构建非线性模糊数学模型,形成全产业链切入、适配全生产控制系统的大工业 / 大系统技术,为垃圾焚烧发电提供精准控制支撑。
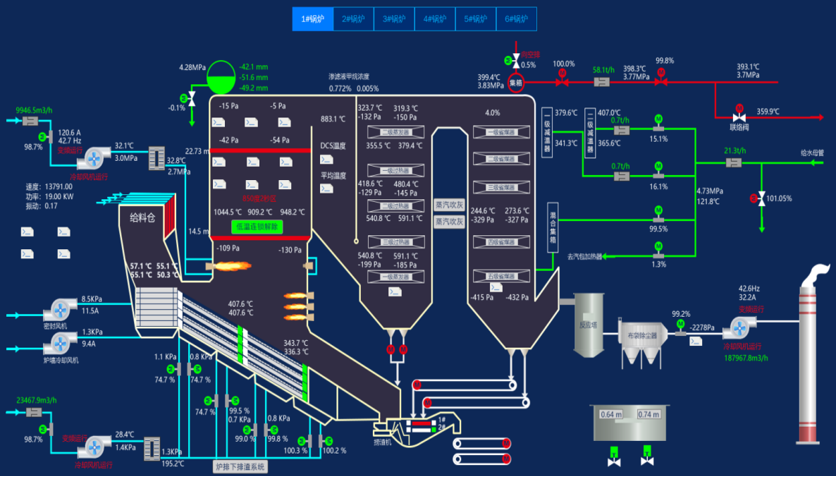
通过实时采集焚烧炉主要温度数据,结合智能算法(如预测控制),动态调整燃烧配风、垃圾给料节奏等参数,将主气温度控制在最优区间,保障余热锅炉的换热效率,提升发电量,同时为后续烟气处理创造稳定条件。
通过高精度传感器实时监测炉膛氧量,结合垃圾热值、燃烧状态的智能分析,自动调整送风量与引风量的配比,将氧量控制在最优值(既保证充分燃烧,又避免过量空气导致的热损失与NOx生成量增加),实现燃烧效率与环保效益的平衡。
基于红外测温、热电偶等多源温度监测手段,构建炉膛温度场的数字孪生模型,通过调整垃圾给料分布、燃烧器配风等,将炉膛温度维持在利于垃圾充分燃烧、抑制二噁英生成的理想区间(通常850℃以上且均匀稳定)。
根据垃圾的成分(如含水率、热值)、炉膛燃烧负荷等实时数据,智能调节炉排的转速、冲程与分区运动模式,实现垃圾在炉排上的 “干燥 - 燃烧 - 燃尽” 过程的精准控制,提升垃圾燃尽率,减少残渣热损失。
以尾气中 NOx、SO2、HCL 等污染物的协同控制为典型回路,整合上述多模块的智能化联动,形成 “实时监测 - 智能分析 - 精准调控 - 效果反馈” 的闭环控制体系。通过该回路的稳定运行,可实现:
(1)污染物峰谷值优化提升62.28%(即峰值降低、排放稳定性显著提升);
(2)燃烧优化投用率超90%,确保控制策略持续有效。
●环保效益:NOx、SO2、HCL等污染物排放稳定达到超低标准,二噁英等持久性有机污染物生成量显著降低,助力企业满足最严格的环保法规要求。
● 资源效益:消石灰有效利用率提升4.52%,还原剂(如尿素)消耗精准化,降低环保原料成本;垃圾燃尽率提升,余热发电量增加。
● 运营效益:燃烧优化投用率超 90%,减少人工干预成本与误操作风险;设备运行稳定性提升,降低运维检修频率。
● 智能化程度高:突破传统PID控制的局限性,应对垃圾成分复杂、工况多变的场景更具有适应性。
● 环保与效益协同:在保障超低排放的同时,实现资源(如消石灰、还原剂)的高效利用与能源(发电量)的提升。
● 可扩展性强:可根据企业后续需求,拓展至整个垃圾焚烧厂的智能运维、能源管理等领域,构建智慧环保生态。
本方案通过“感知-分析-决策-执行”的全链路智能化改造,为垃圾焚烧发电企业的环保治理设备装上“智慧大脑”,助力行业向更清洁、更高效、更智能的方向升级。
(1)核心指标提升
●系统自动控制投用率达 95% 以上,减少操作员 90% 以上手工操作,可将现有熟练员工派遣至新厂,缩短招聘培训周期。
●发电量提升 5% 以上,企业年度综合利润增加 600 万以上,经济效益显著。
●环保耗材节省 20% 以上,通过精准控制尿素、石灰浆液用量,在满足环保排放指标的同时,大幅降低环保投入成本。
●炉膛内结焦速度降低,减少除焦工作频度,延长主、辅机使用寿命,降低设备运维成本。
(2)典型案例成效
在圣元环保等企业的应用中,实现垃圾焚烧优化控制、主气温度优化、NOx/SO2/HCL 排放浓度优化、炉膛氧量优化等多重目标,各项生产参数稳定在最优区间,环保排放全面达标,生产效率与综合效益同步提升。
服务热线:
400-0592-567
 客户留言
 400-0592-567